Octubre 2026
Citrotec® presenta tecnologías para ingenios flex-full en el 25.º Seminario Brasileño Agroindustrial
La empresa presentó soluciones de eficiencia energética y un caso de estudio que demuestra cómo la modernización puede aumentar la producción de azúcar y hacer viable la operación integrada de caña de azúcar y maíz durante todo el año.
Citrotec® participó como una de las empresas ponentes en el 25.º Seminario Brasileño Agroindustrial (SBA), realizado los días 21 y 22 de octubre en Ribeirão Preto (SP), Brasil. Organizado por la Revista STAB, el evento reunió a profesionales, empresas e instituciones de investigación para promover el intercambio técnico, científico y cultural entre las regiones productoras de caña de azúcar de Brasil y del exterior.
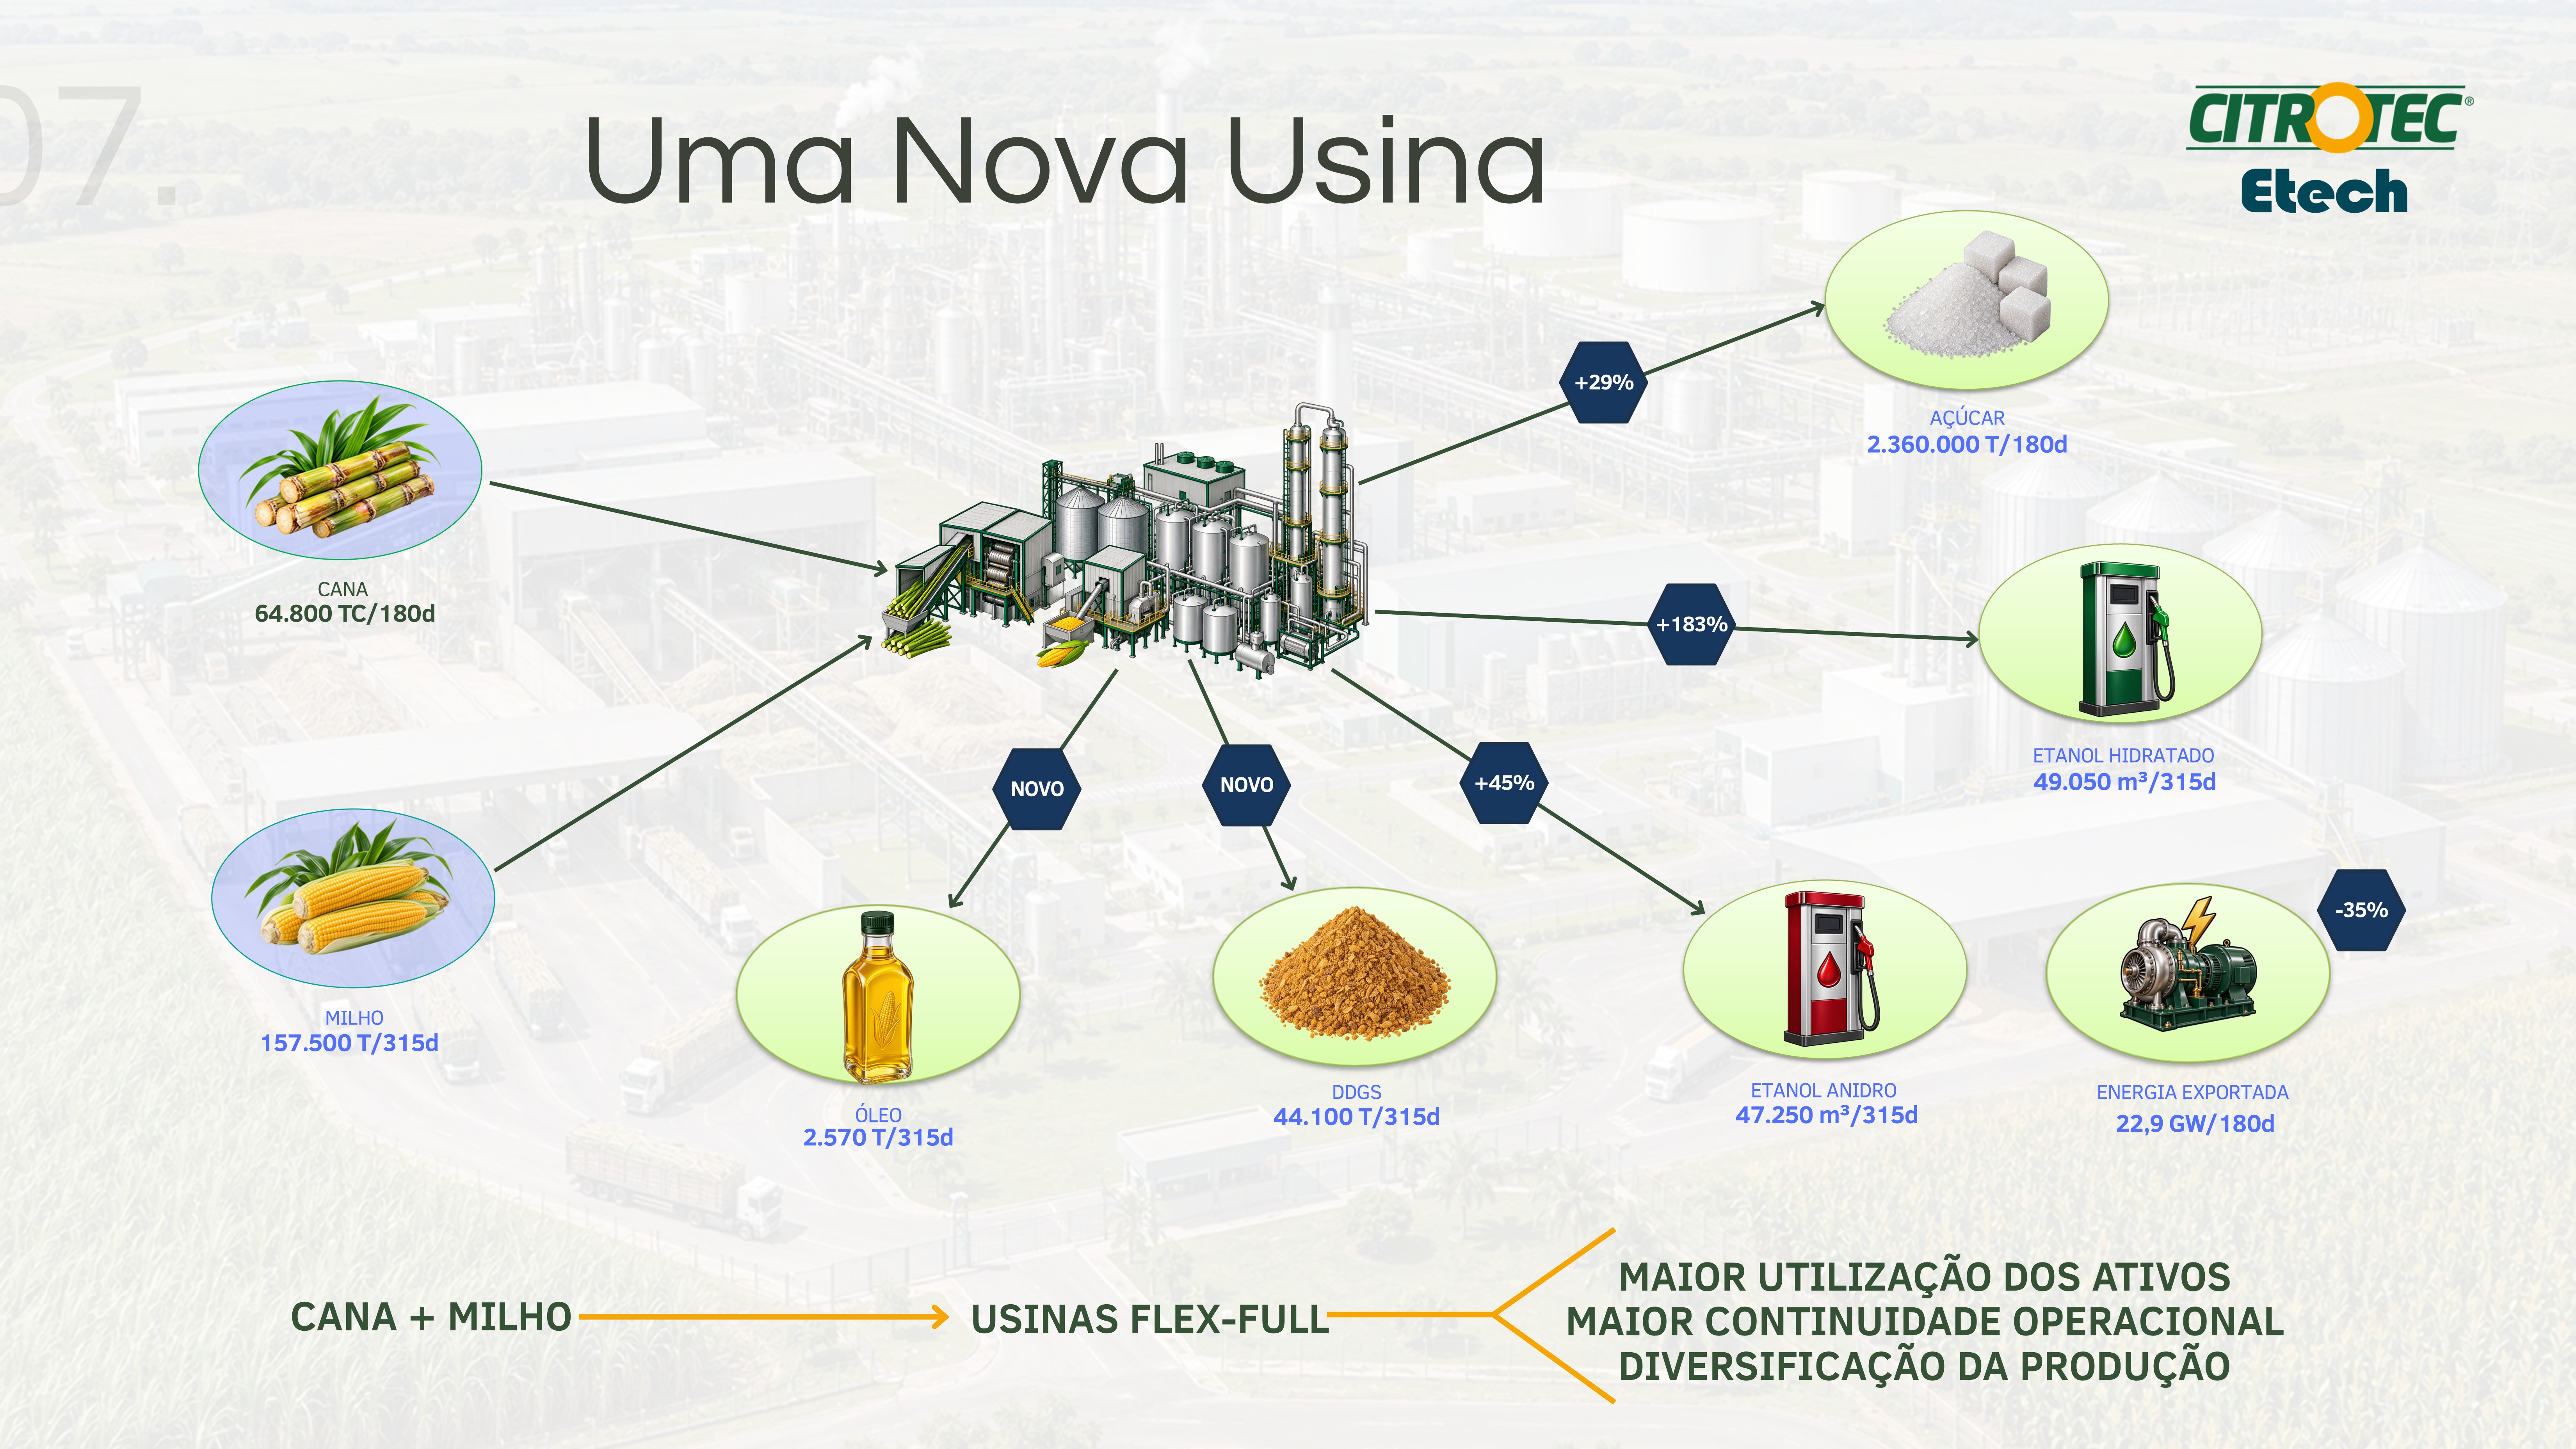
El director industrial de Citrotec®, Paulo Sampaio, presentó tecnologías orientadas a una de las principales tendencias del sector sucroenergético: los ingenios flex-full, que integran el procesamiento de caña de azúcar y maíz. Este modelo permite ampliar el período de operación industrial y diversificar la producción, con etanol y coproductos como DDGS y aceite de maíz.
Durante su presentación, Sampaio destacó ENET® MVR y las tecnologías de destilación de múltiple efecto al vacío desarrolladas por Citrotec® en colaboración con Etech. Estas soluciones contribuyen a reducir el consumo de vapor, aumentar la disponibilidad de bagazo y mejorar la eficiencia energética, creando las condiciones para integrar ambas materias primas. “Esta integración abre nuevas posibilidades para que los ingenios aumenten la competitividad de sus negocios”, destacó.
ENET® MVR: eficiencia en la evaporación y ahorro de bagazo
ENET® MVR combina la tecnología de evaporación por niebla turbulenta descendente con la recompresión mecánica de vapor (MVR). El sistema reutiliza el vapor de baja presión generado en el propio proceso, recomprimiéndolo mediante un compresor eléctrico para que pueda volver a utilizarse como fuente de calentamiento.
En pruebas realizadas en la planta piloto, la tecnología presentó una reducción de hasta el 80% en el consumo de vapor de la etapa de evaporación, en comparación con evaporadores convencionales.
Equipado con un compresor mecánico del fabricante alemán Piller, ENET® MVR también se destaca por la baja formación de incrustaciones, una característica de la tecnología ENET®. Su avanzado sistema de automatización permite una operación totalmente automatizada y sin paradas para limpieza CIP, un hito inédito en el sector.
Otra ventaja es el corto tiempo de residencia del jugo en el equipo, que reduce su exposición al calor y contribuye a preservar la calidad del jarabe y del azúcar, incluidas sus características de color y pureza.
La tecnología también puede aplicarse a la concentración de los jugos C5 y C6 obtenidos en la producción de etanol de segunda generación (2G) a partir del bagazo de caña. Al reducir la demanda de vapor en la evaporación, el sistema contribuye a ahorrar biomasa y ampliar el potencial de producción de este biocombustible.
“ENET® MVR permite multiplicar el aprovechamiento del bagazo. Esta es una característica importante en las plantas flex-full. Con este ahorro, es posible operar una planta de etanol de maíz durante todo el año, sin necesidad de adquirir otro combustible”, señala Sampaio.
Caso de estudio: más azúcar e integración entre caña y maíz
Para demostrar el potencial de estas tecnologías, Citrotec® presentó un caso de estudio sobre la modernización de un ingenio tradicional. El proyecto contempla el aumento de la producción de azúcar, la priorización del etanol y la transformación de la unidad en un ingenio flex-full, sin necesidad de comprar biomasa externa.
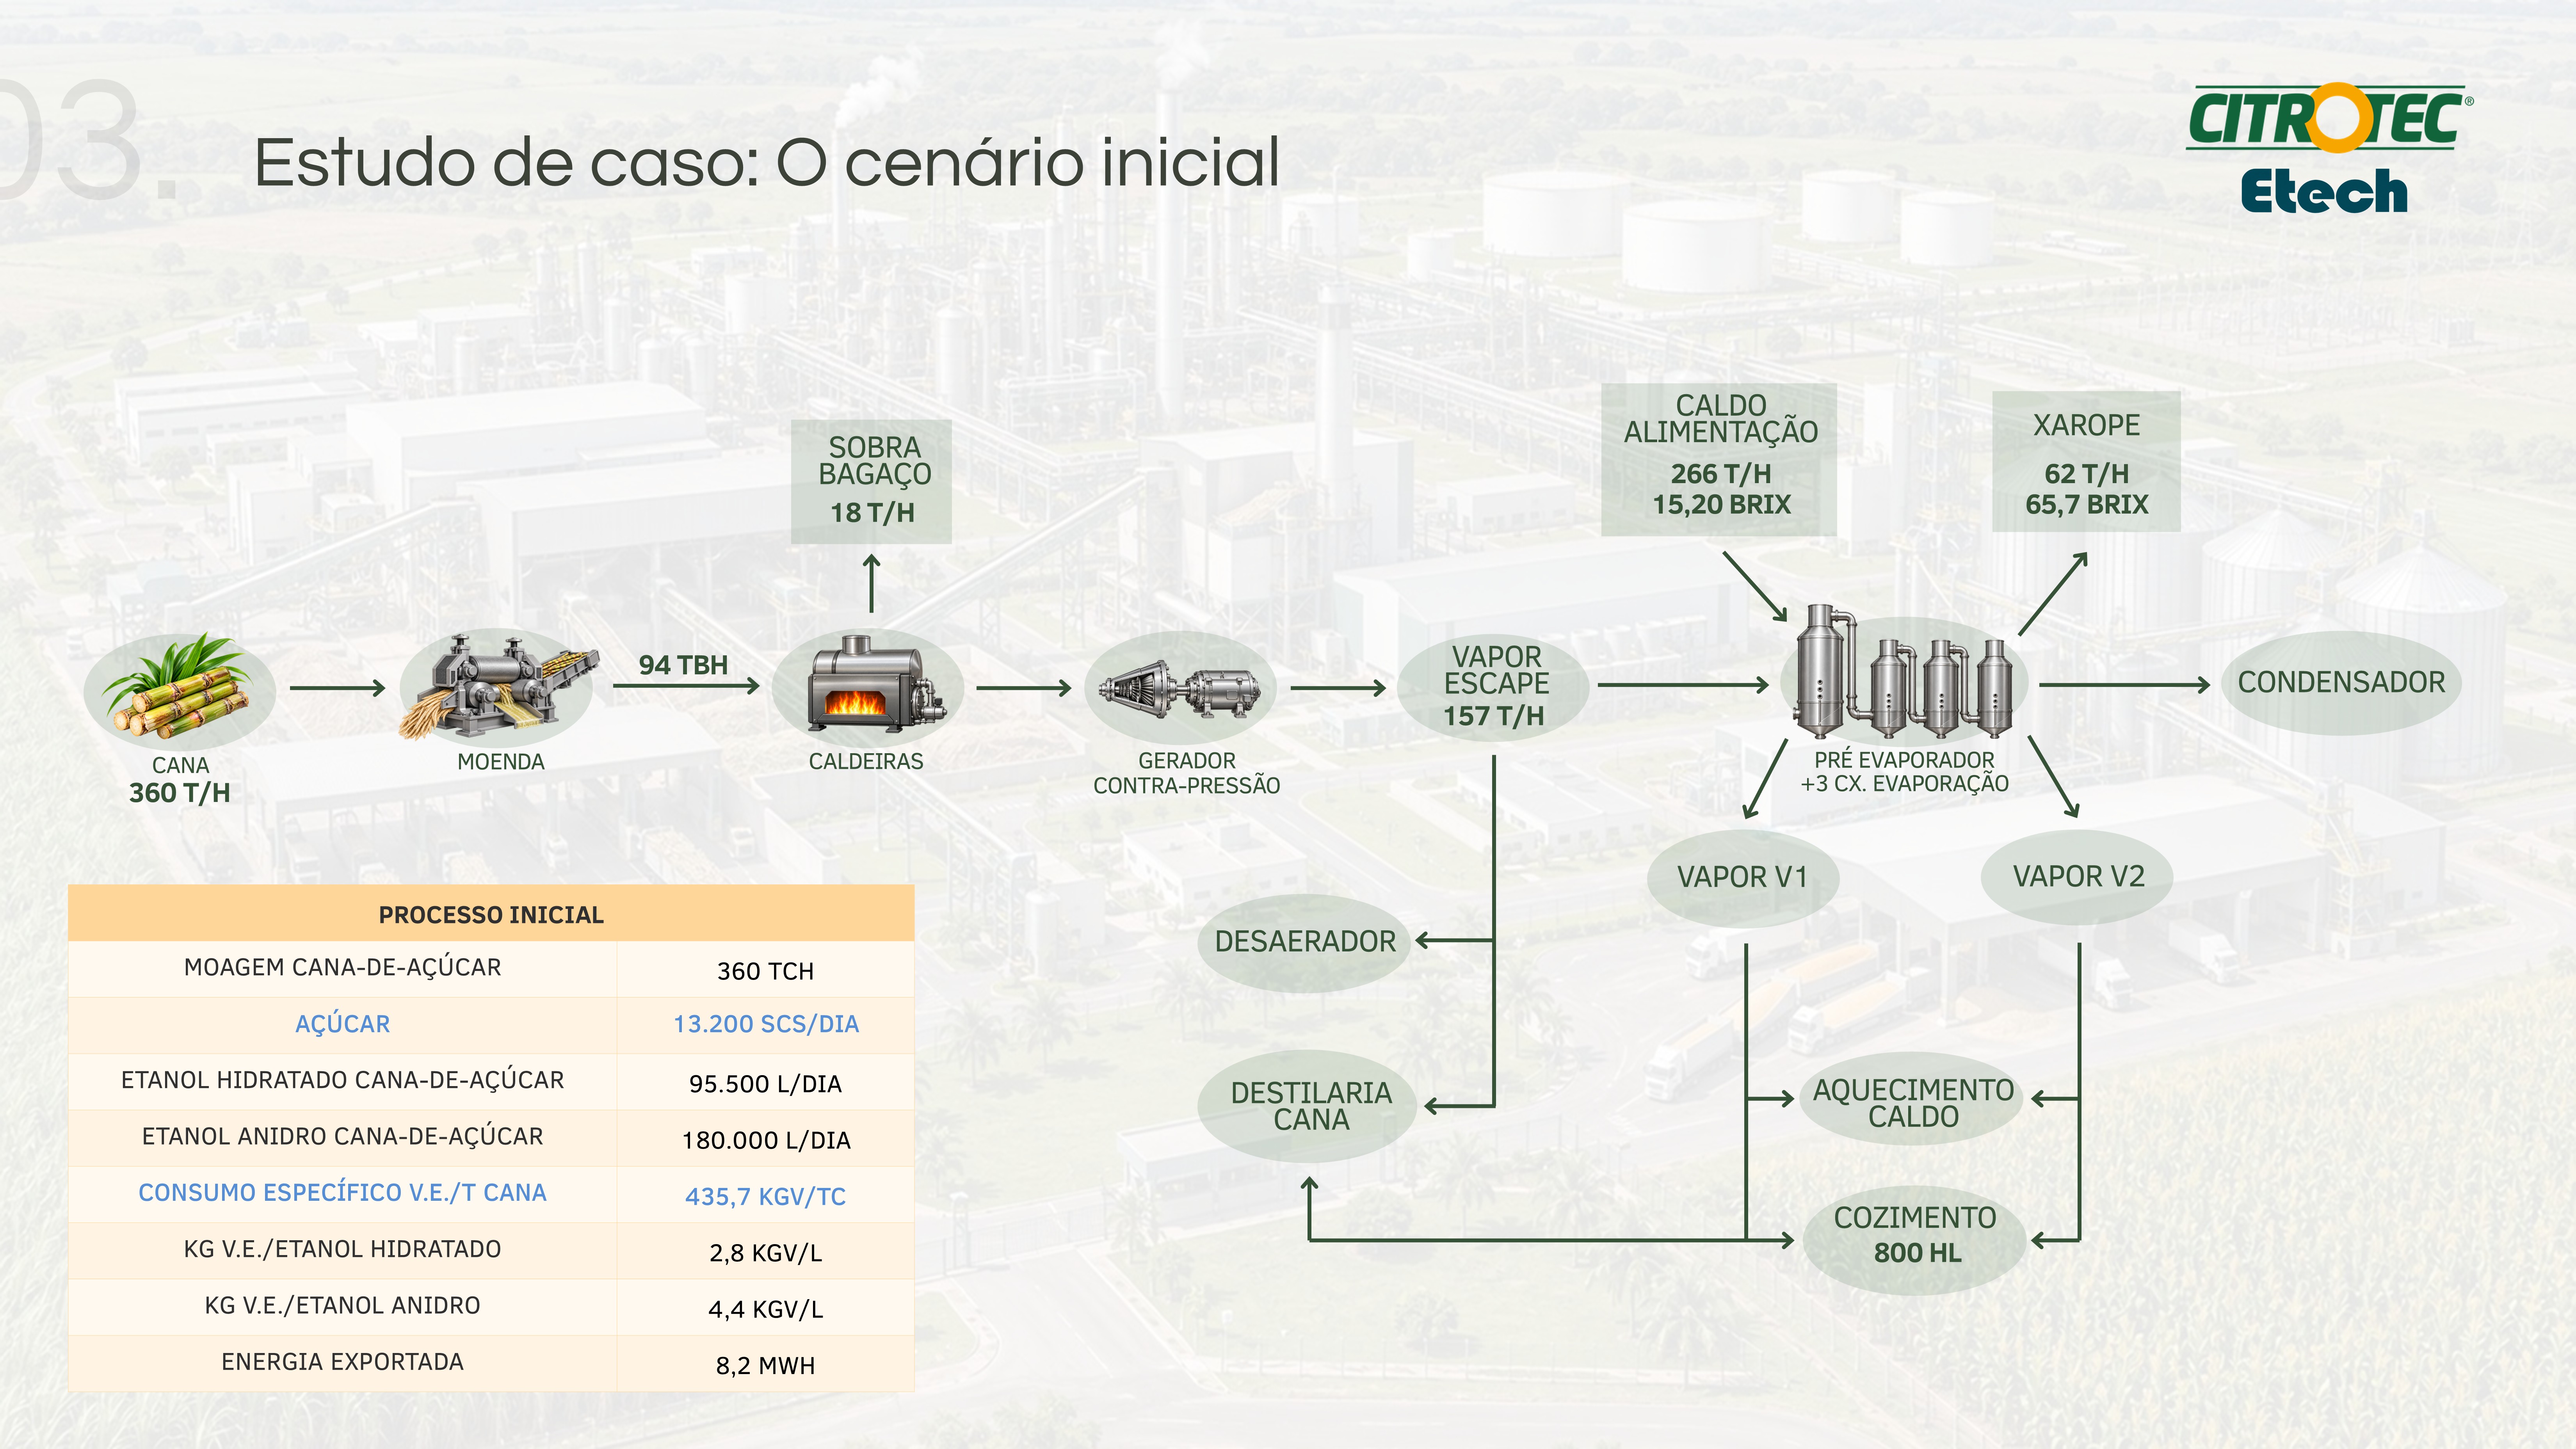
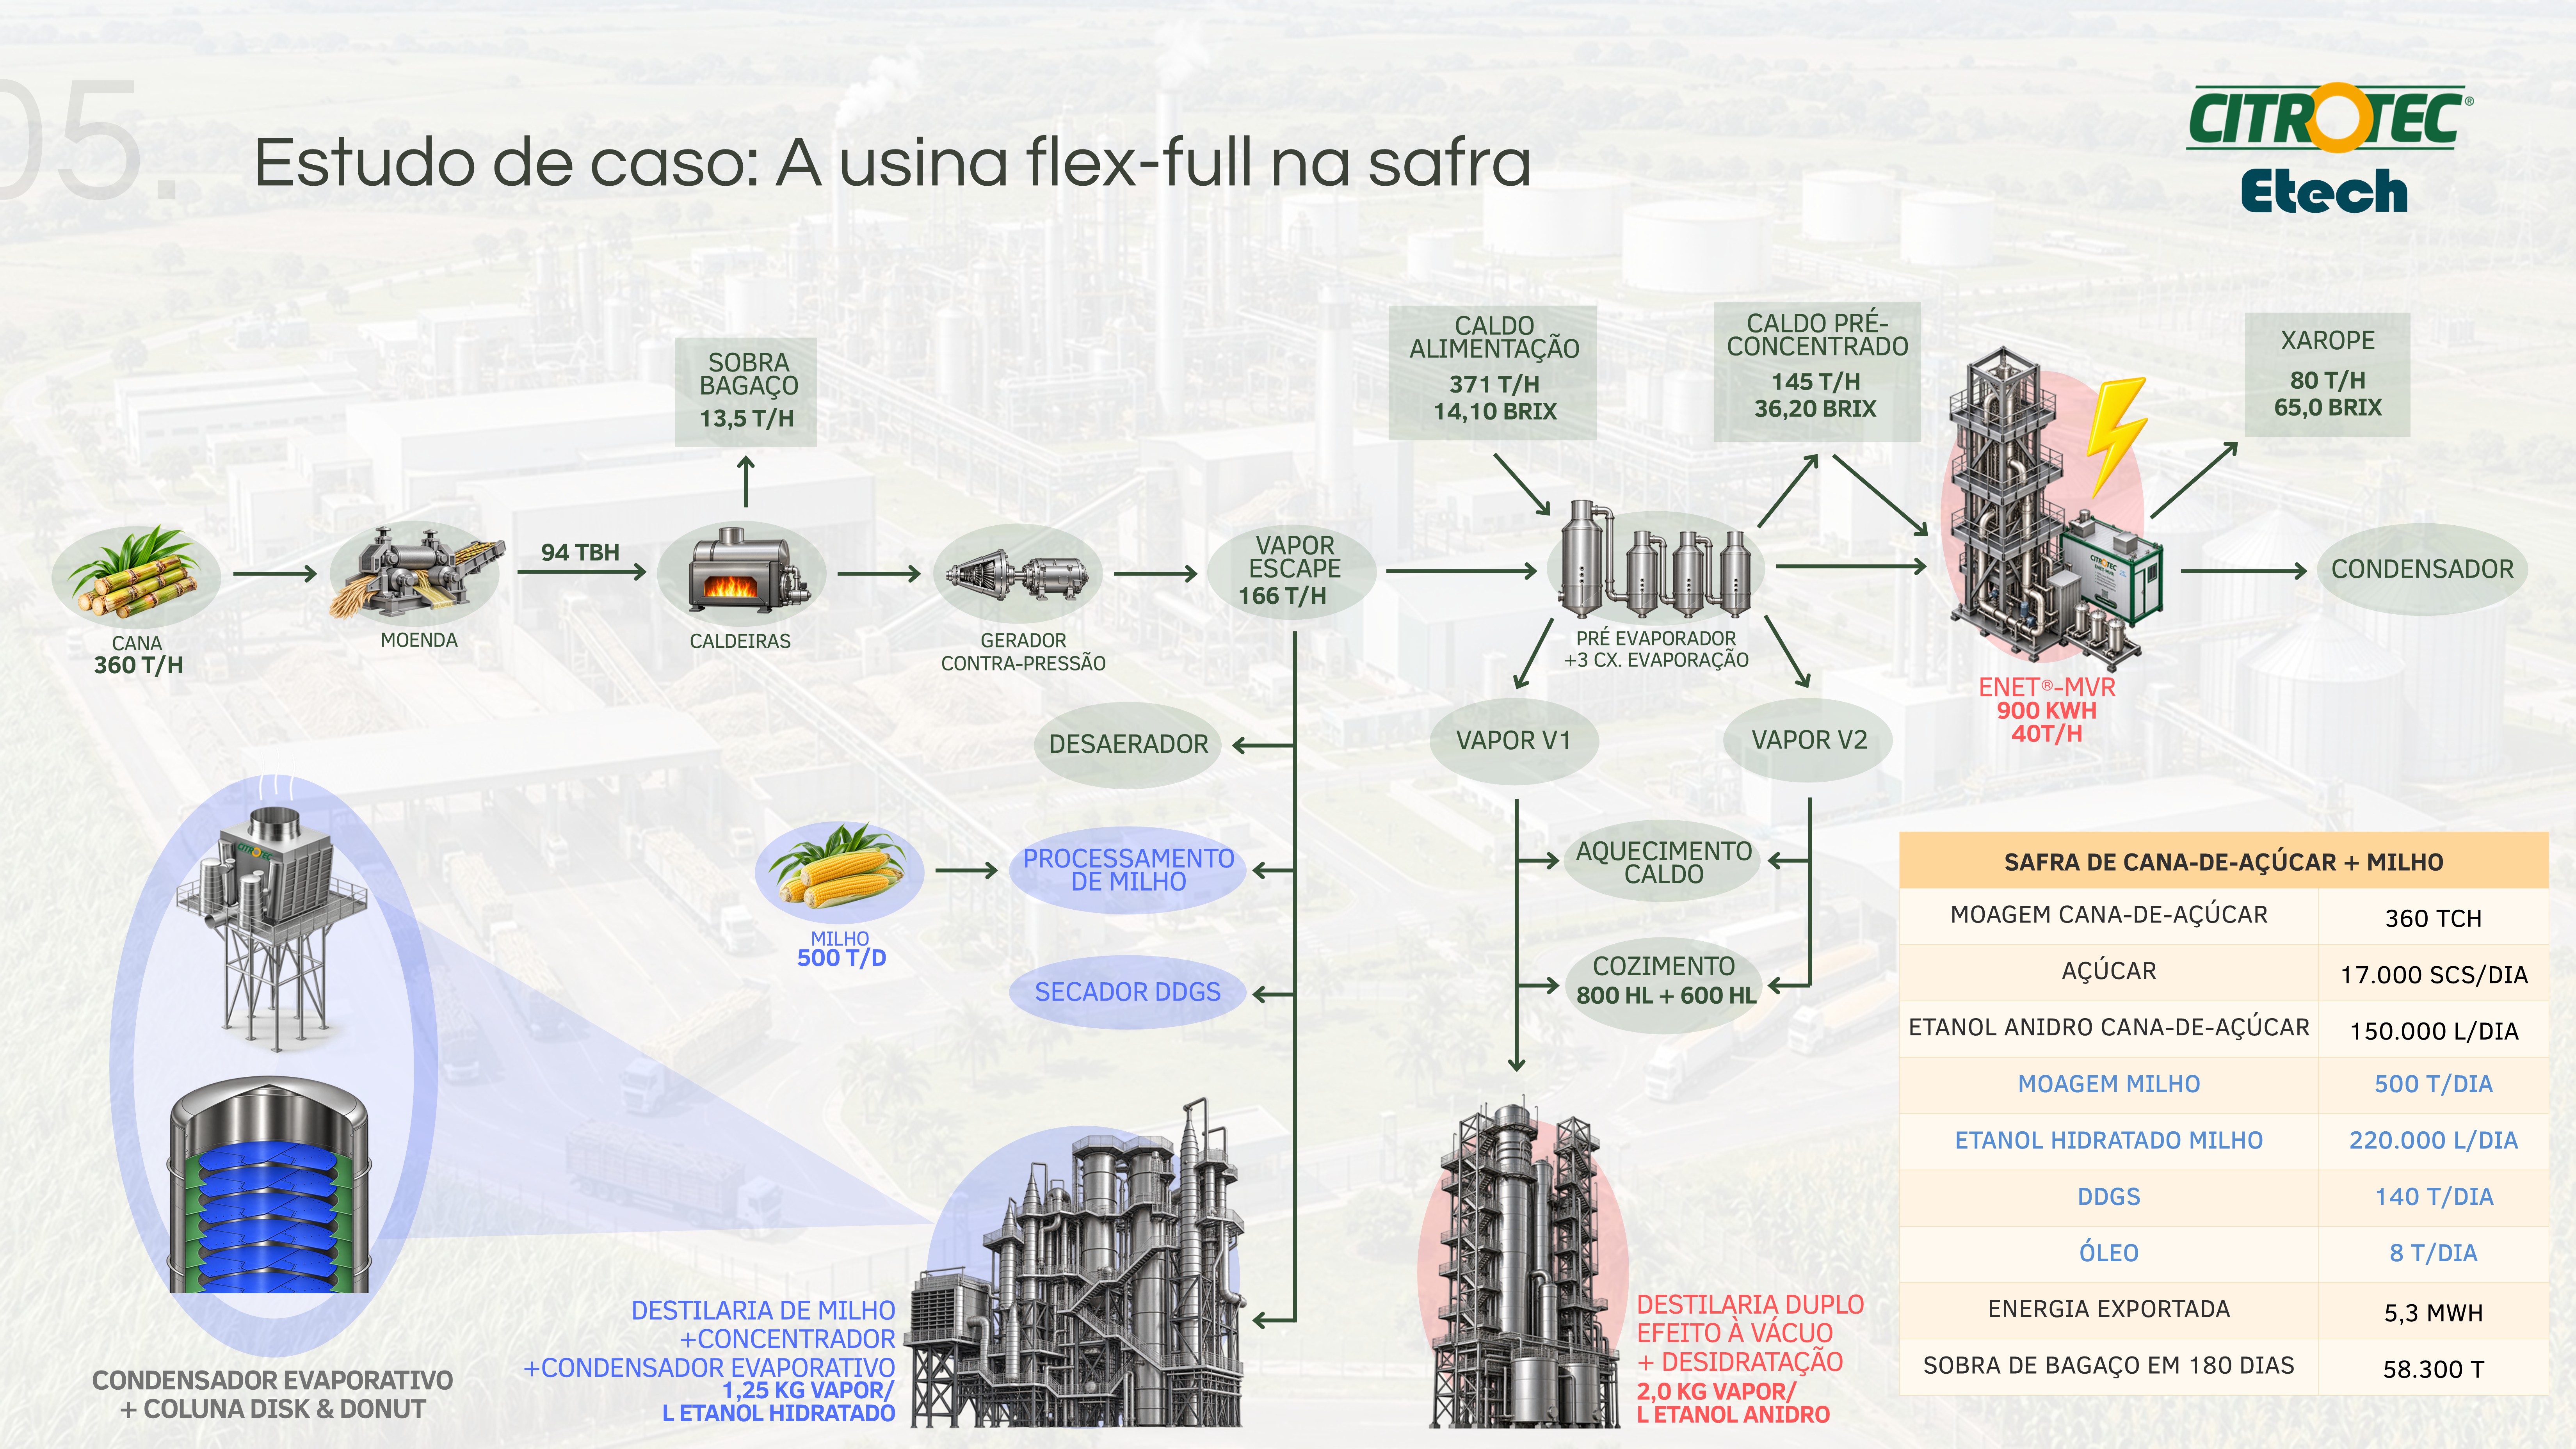
El escenario inicial considera una molienda de 360 toneladas de caña por hora (TCH), con una producción de 13.200 bolsas de azúcar por día, 95.500 litros diarios de etanol hidratado de caña y 180.000 litros de etanol anhidro de caña. El consumo específico de vapor de escape es de 435,7 kg por tonelada de caña (kgV/TC), mientras que el excedente de bagazo es de 18 toneladas por hora.
1. Modernización de la planta de caña
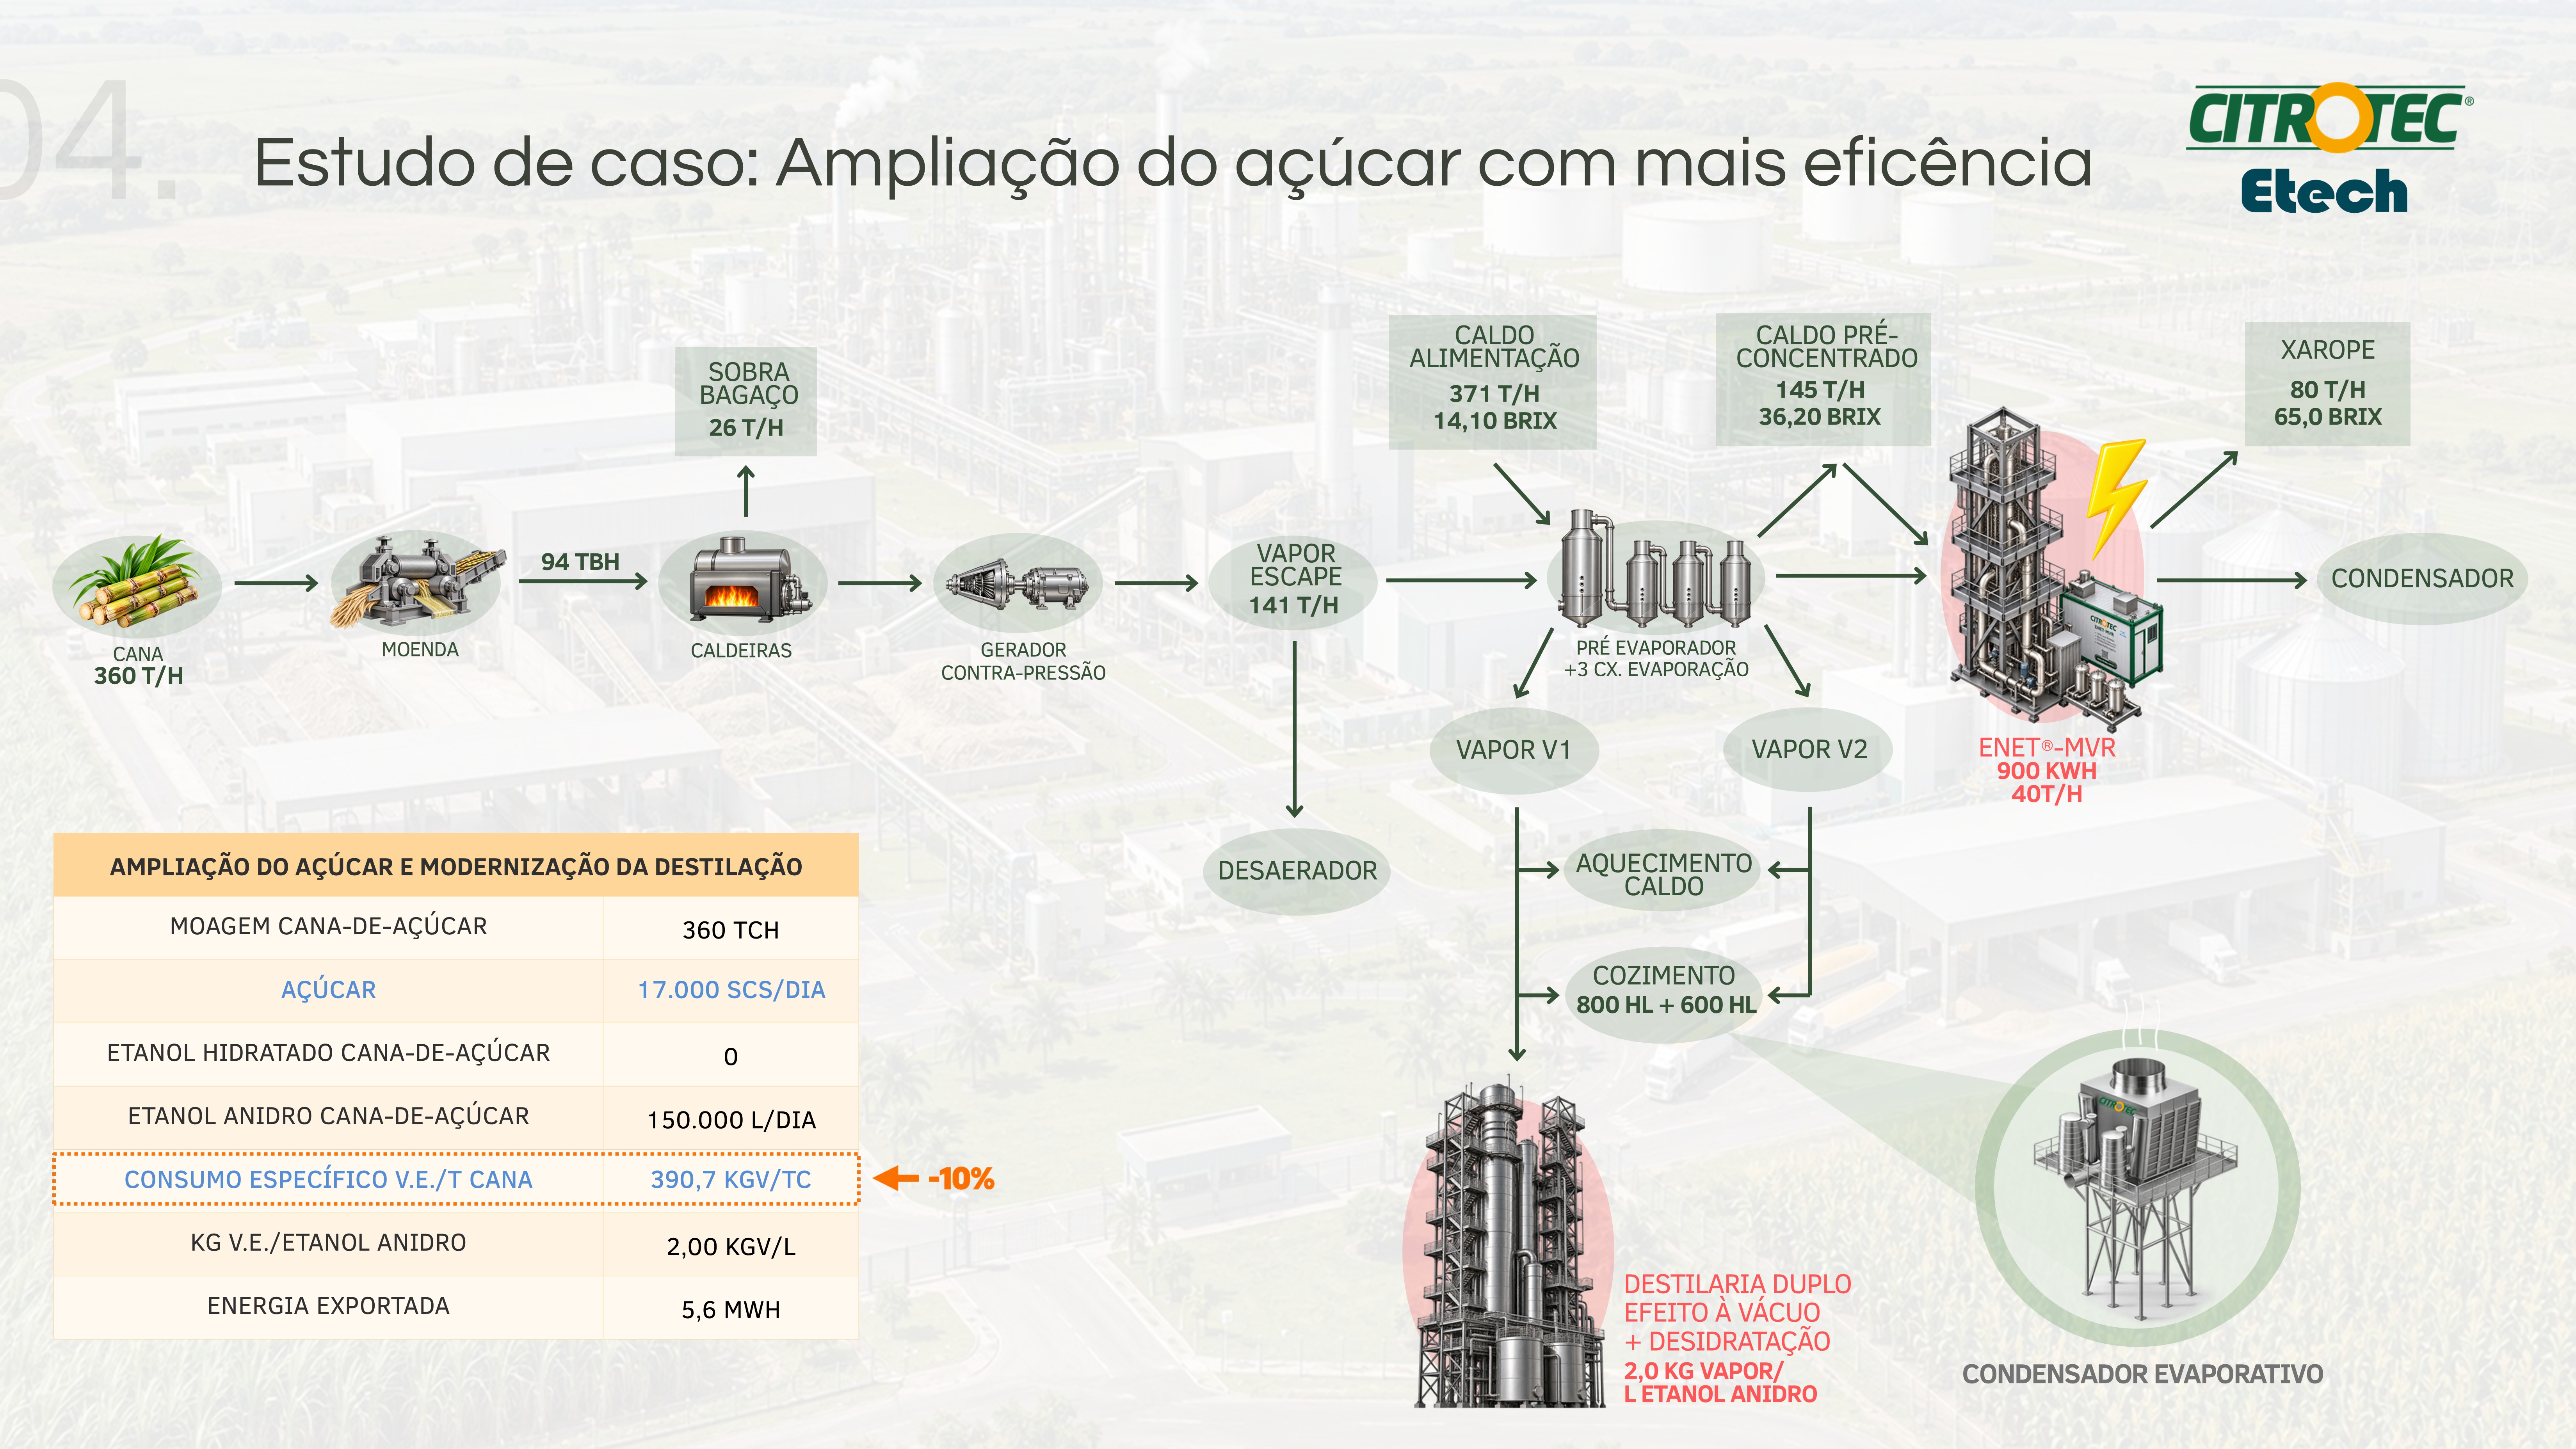
Con la implementación de ENET® MVR y de la destilería de doble efecto al vacío con deshidratación, el estudio señala mejoras en la producción y la eficiencia energética:
• Producción de azúcar: de 13.200 a 17.000 bolsas por día;
• Consumo específico de vapor de escape: de 435,7 a 390,7 kgV/TC;
• Excedente de bagazo: de 18 a 26 toneladas por hora.
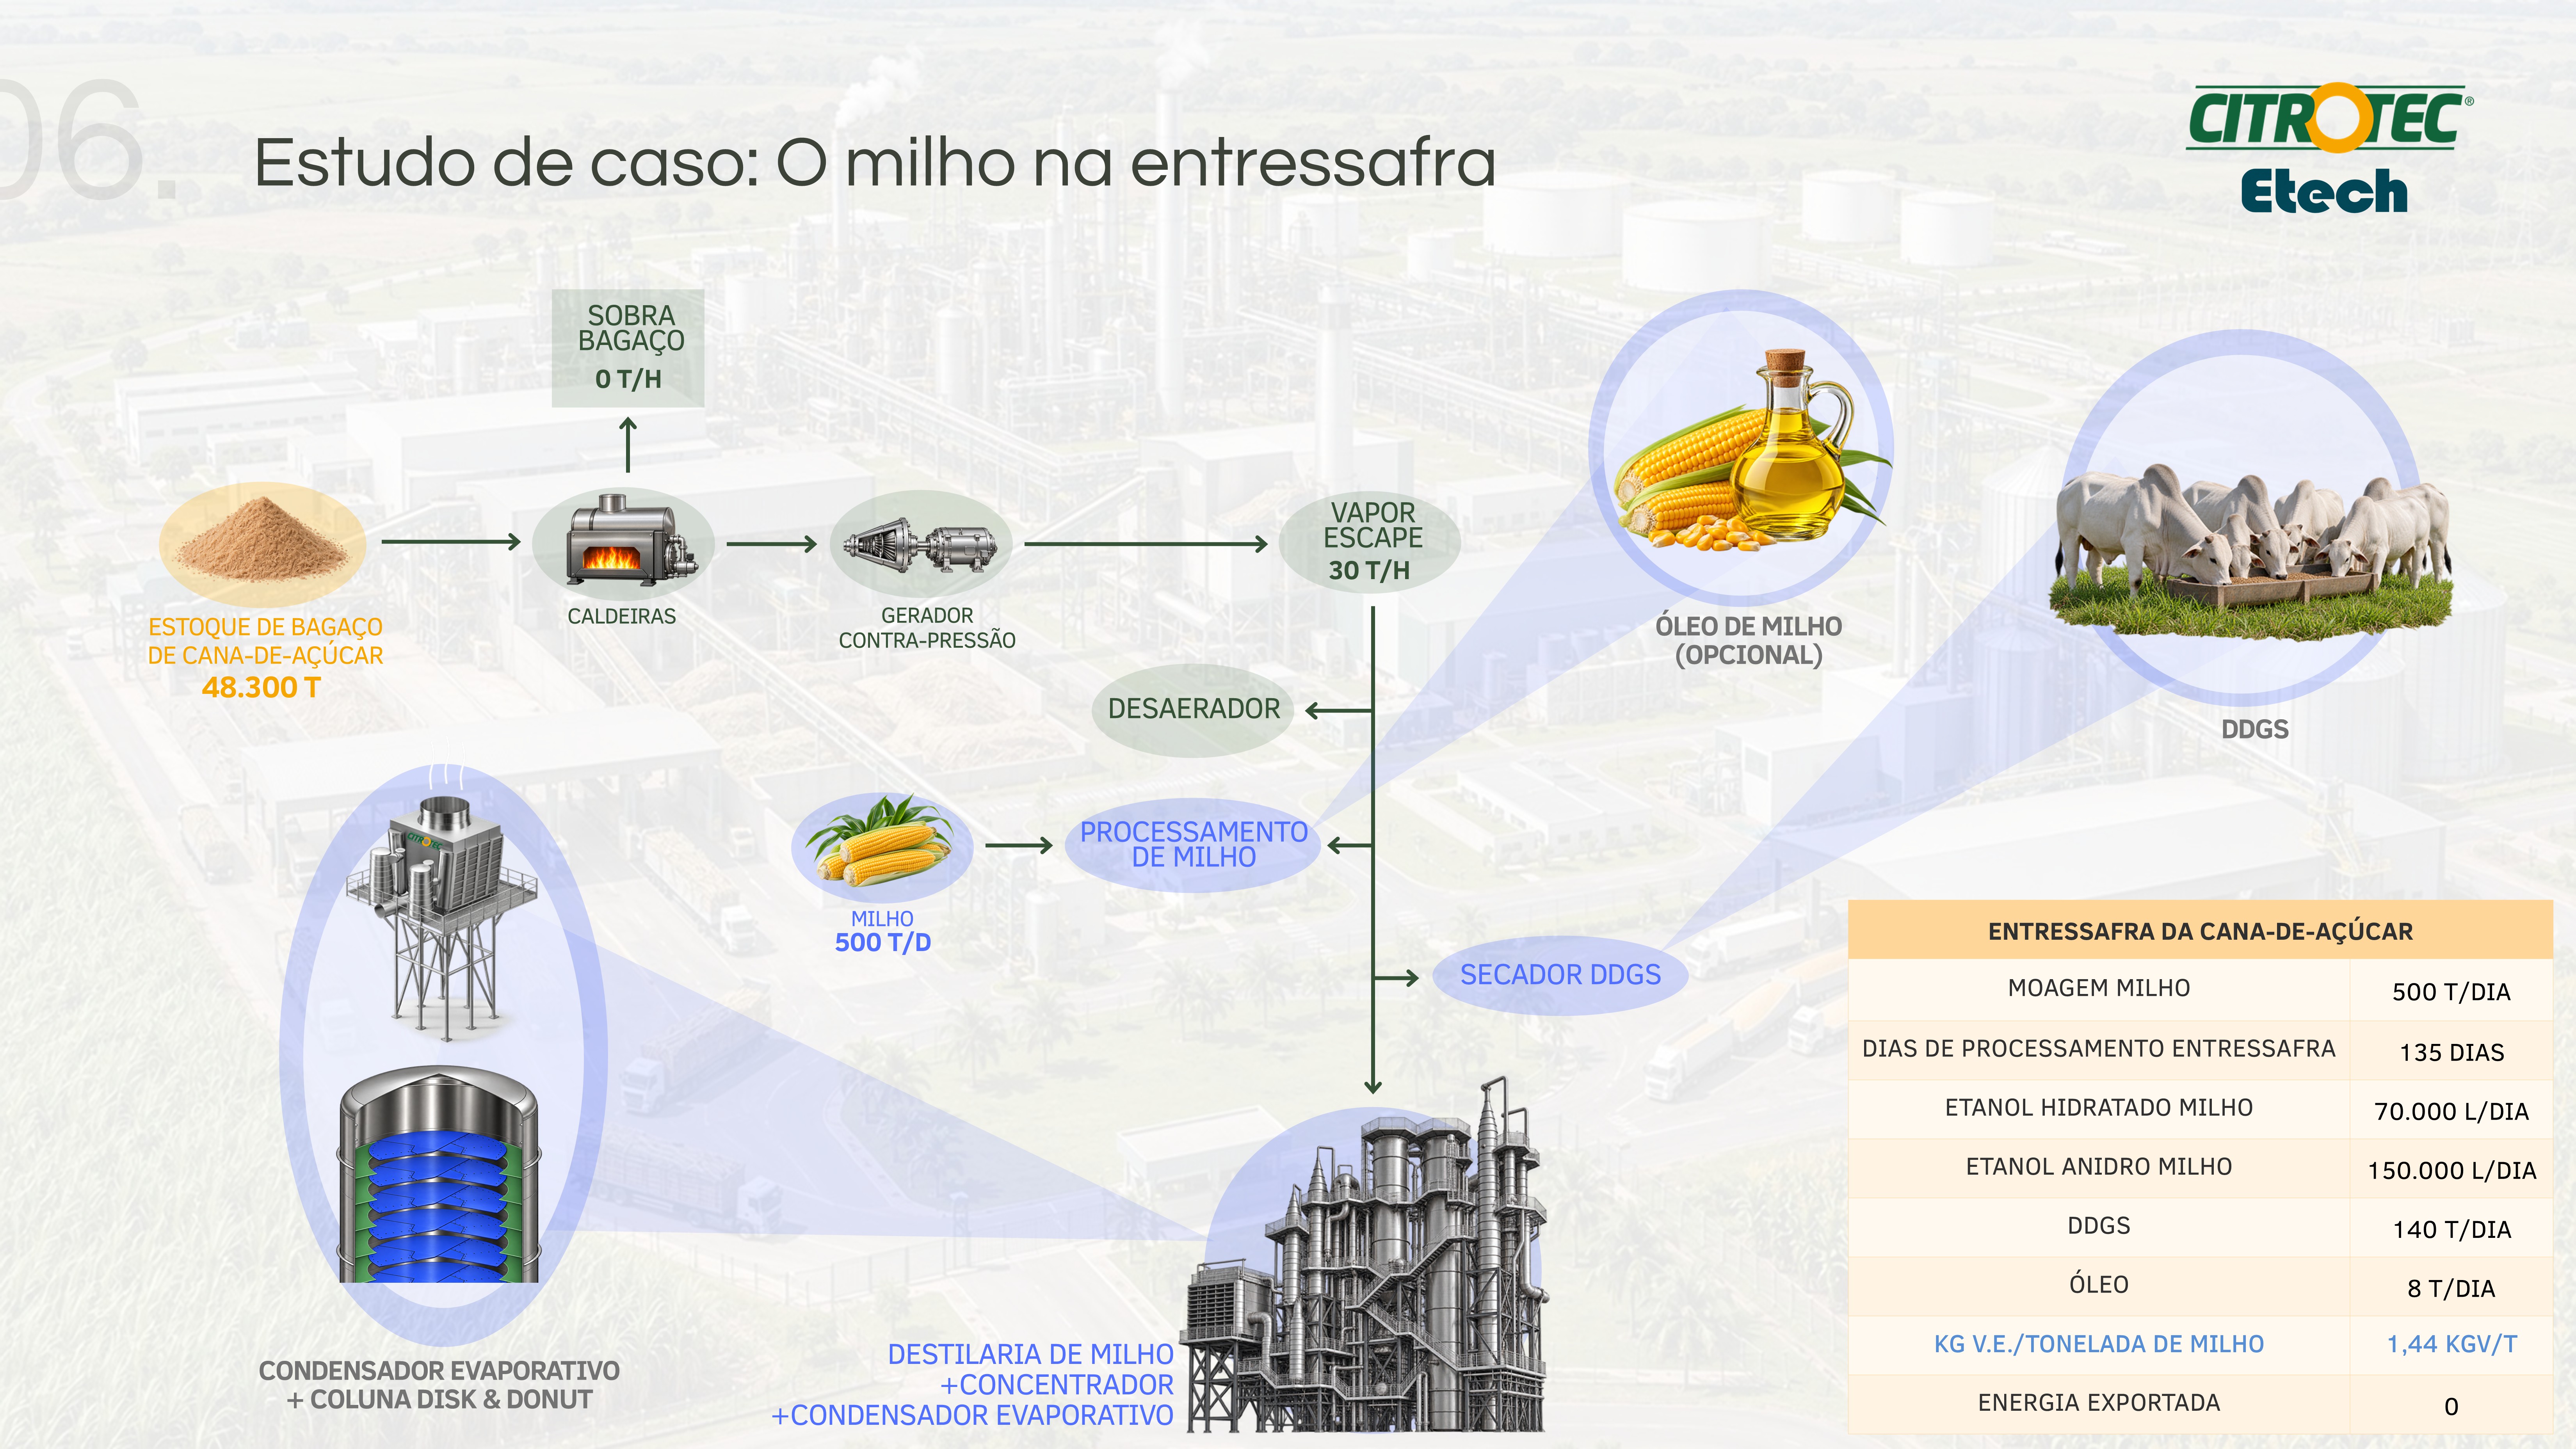
El aumento de la disponibilidad de bagazo permite formar reservas estratégicas para su utilización durante la interzafra, creando una base energética para el procesamiento de maíz fuera del período de molienda de la caña.
2. Operación integrada de caña y maíz
En la siguiente etapa, el estudio considera el procesamiento simultáneo de 360 TCH de caña y 500 toneladas de maíz por día, con la integración del condensador evaporativo y de la destilería DBEV® MVR.
En este escenario, los resultados proyectados son:
• Etanol anhidro de caña: 150.000 litros por día;
• Etanol hidratado de maíz: 220.000 litros por día;
• DDGS: 140 toneladas por día;
• Aceite de maíz: 8 toneladas por día.
A lo largo de los 180 días de zafra, el excedente de bagazo alcanza las 58.300 toneladas, volumen destinado a garantizar la disponibilidad de energía durante la interzafra.
3. Producción de etanol de maíz durante la interzafra
Durante los 135 días de interzafra de la caña, el estudio contempla el uso de esta reserva de bagazo para mantener la operación de la unidad de maíz, con un procesamiento de 500 toneladas por día.
La producción prevista en esta etapa es de:
• Etanol hidratado de maíz: 70.000 litros por día;
• Etanol anhidro de maíz: 150.000 litros por día.
De esta manera, el modelo permite mantener la producción de etanol de maíz durante la interzafra, sin depender de la adquisición de biomasa externa.
DBEV® MVR: mayor capacidad de procesamiento de maíz
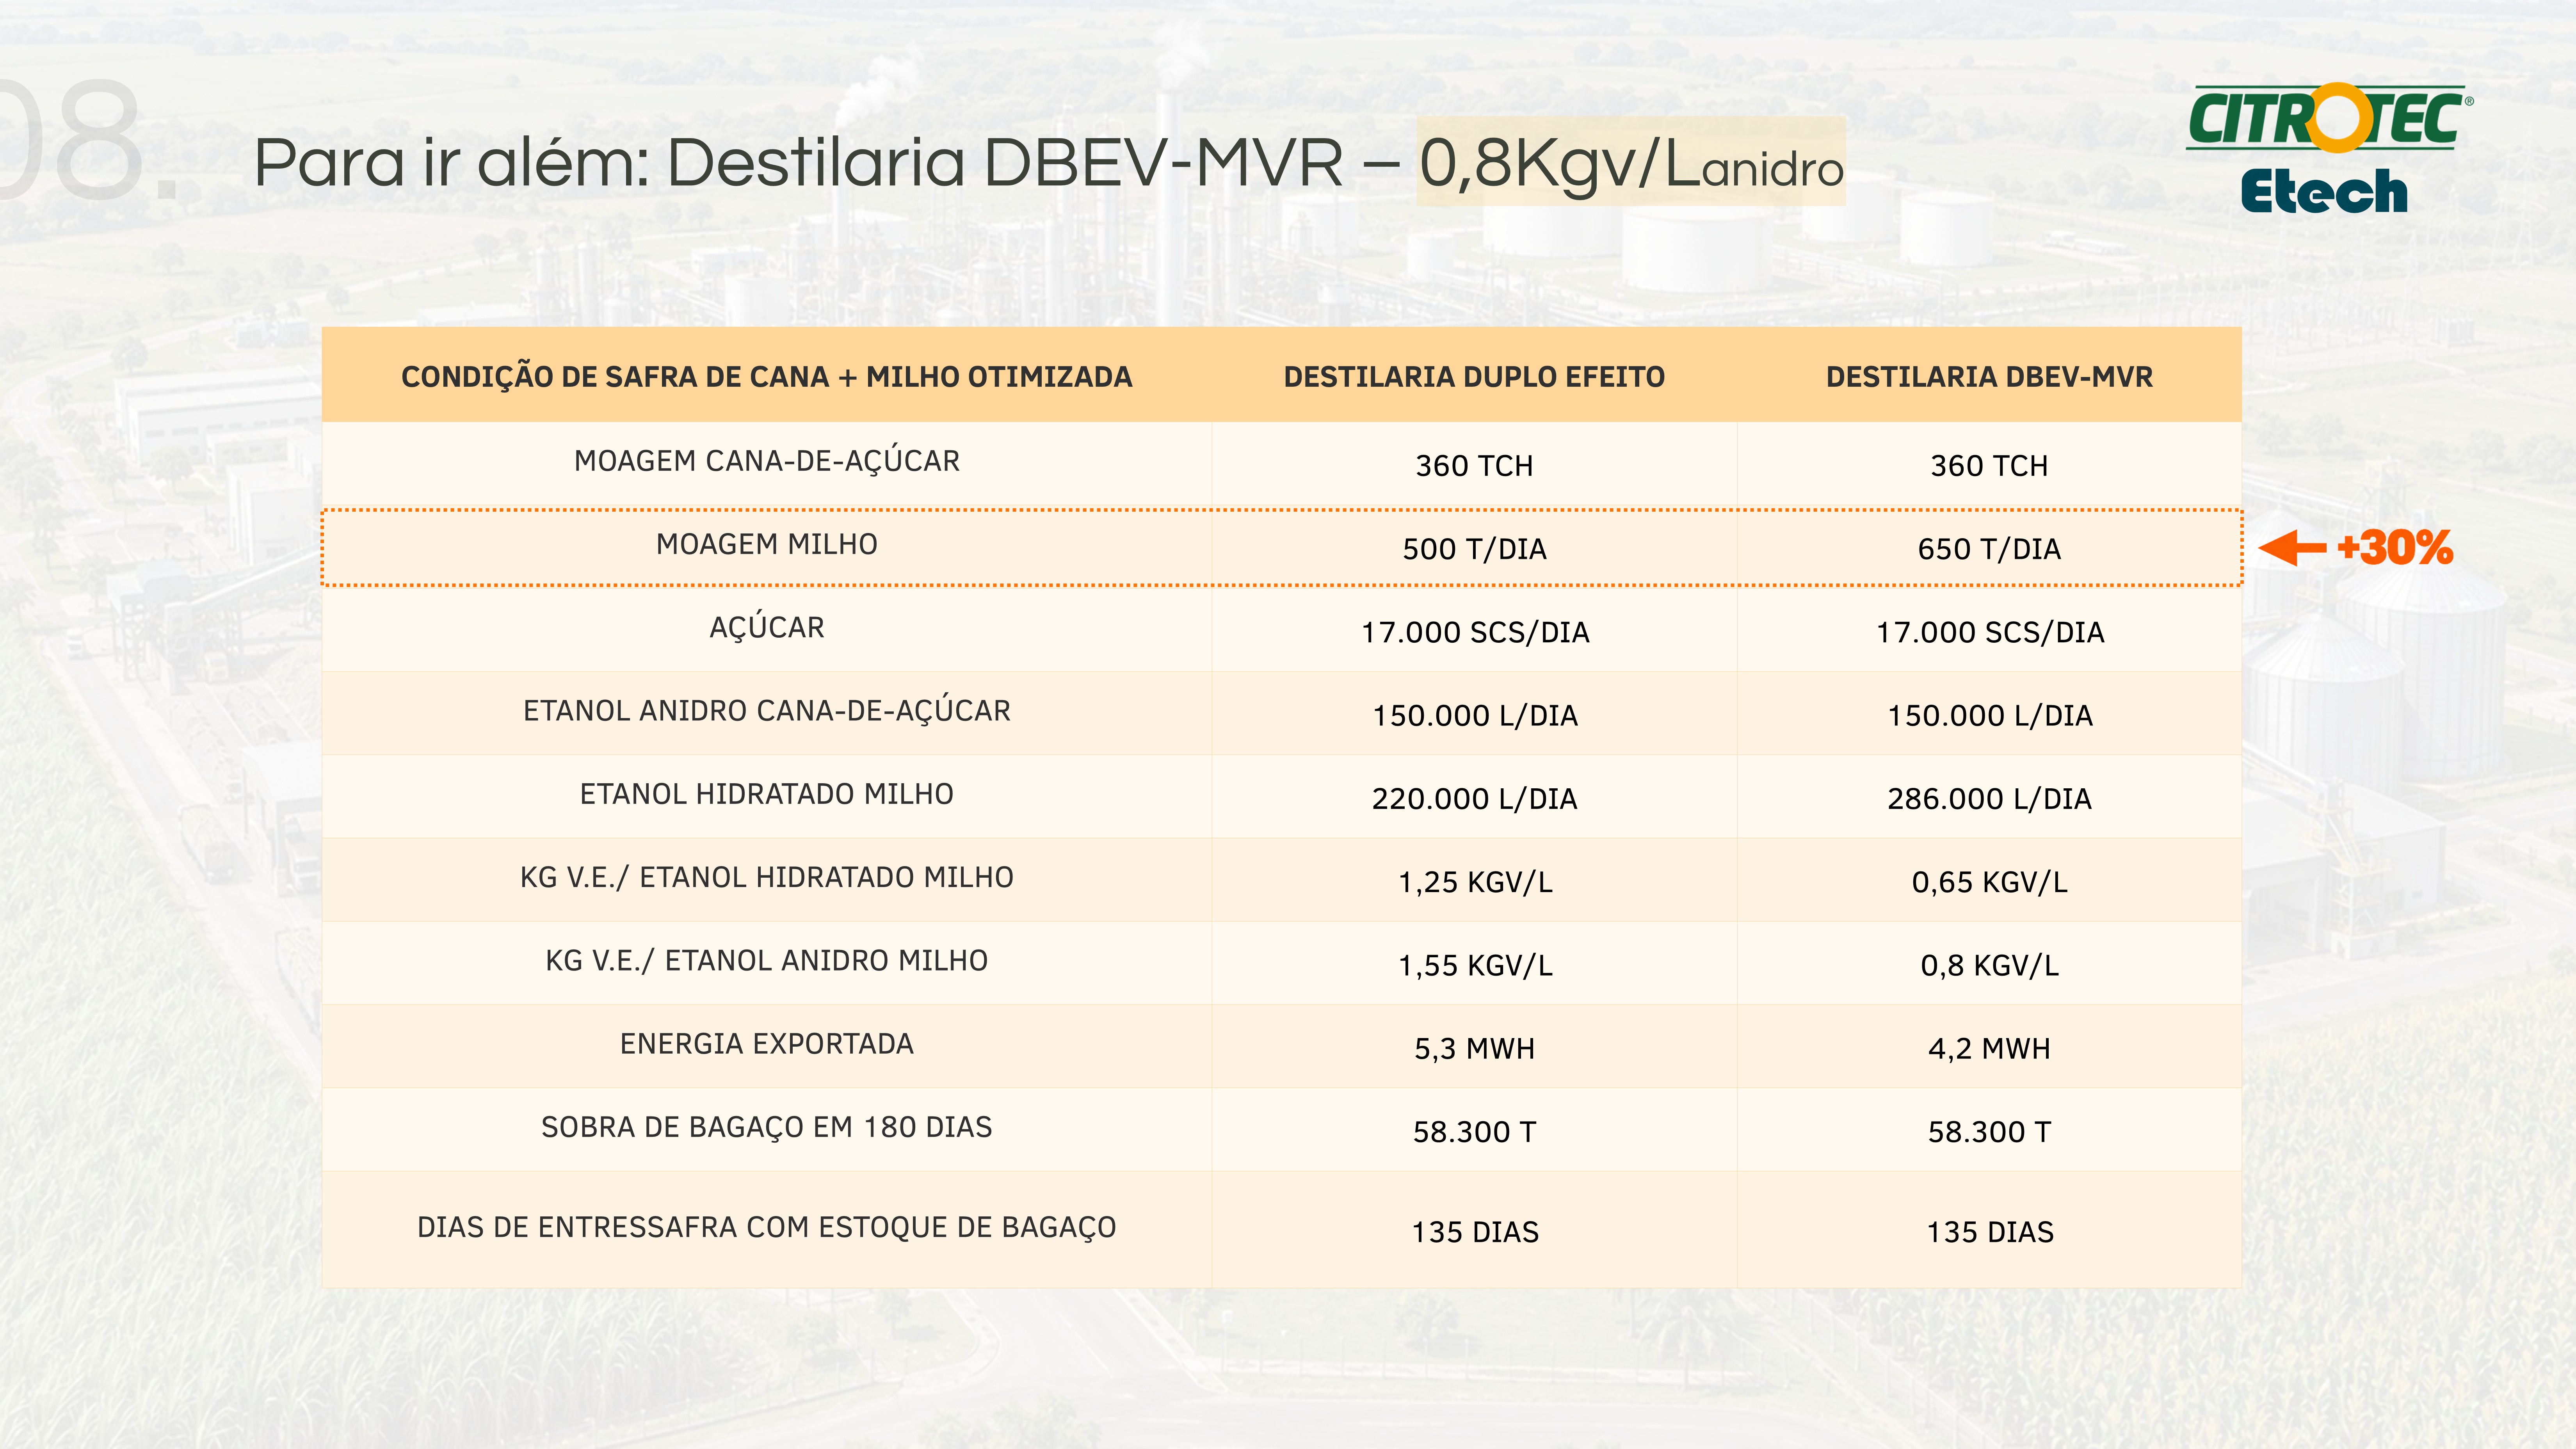
El estudio también demuestra el potencial de optimización de la etapa de destilación mediante DBEV® MVR, una tecnología que combina destilación de doble efecto al vacío con recompresión mecánica de vapor.
Con un consumo específico de 0,8 kg de vapor por litro de etanol anhidro, la solución permite ampliar la capacidad de procesamiento de maíz en un 30%, pasando de 500 a 650 toneladas por día. En este escenario, la producción de etanol hidratado de maíz alcanza los 286.000 litros por día.
DBEV® MVR integra diferentes tecnologías para optimizar el consumo de energía y el aprovechamiento de los coproductos, entre ellas:
• Destilación de doble efecto al vacío;
• Columnas con internos Disk & Donut;
• Recompresión mecánica de vapor;
• Deshidratación mediante tamices moleculares;
• Concentración de vinaza mediante el sistema ECOVIN®;
• Condensación evaporativa.
La integración de estas etapas contribuye a reducir la demanda térmica y mejorar el aprovechamiento de los recursos disponibles en el ingenio.
Integración energética como estrategia para el sector
Los resultados presentados muestran cómo la modernización de las etapas de evaporación y destilación puede contribuir a transformar el balance energético de un ingenio. Al reducir el consumo de vapor en el procesamiento de la caña, las tecnologías permiten disponer de más bagazo para otras aplicaciones, incluida la producción de etanol de maíz durante la interzafra.
Con la combinación de las soluciones ENET® MVR, destilería de doble efecto al vacío y DBEV® MVR, Citrotec® y Etech demuestran alternativas para aumentar la producción, diversificar las fuentes de ingresos y aprovechar mejor la infraestructura industrial existente.
Para Sampaio, la integración entre eficiencia energética, aprovechamiento del bagazo y tecnologías de bajo consumo crea las condiciones para que los ingenios avancen hacia el modelo flex-full, acompañen la expansión de los biocombustibles y se preparen para una matriz energética más eficiente y sostenible.
Presentación Técnica - 25.º SBA
Haga clic en la imagen para abrir la presentación y navegar por las diapositivas (1/9)